


ばね用語(辞典編)か行
ばね用語の辞典です。
ばねの基本用語や製造工程に関する用語、設計用語、力学用語、めっきや塗装などの表面処理に関連する用語も掲載しています。
参考文献
「JIS B 0103 ばね用語」
「六か国語ばね用語辞典」(日本規格協会)
ばね用語(辞典編) か行の用語
| か | 加圧速度 |
試験片に荷重を加える際の荷重伝達部(チャックまたはクロスヘッド)の速度。 |
| か | 回帰分析 |
確率変数の期待値が多項式で表される場合に係数や式について推定、検定を行うこと。 |
| か | ガータースプリング |
密着巻のコイルばねの両端を連結し、環状にして締付に用いるばね。 |
| か | カービングプレス | ばね板に曲率を与えるプレスをいう。 |
| か | カービングロール | ばね板にロールで曲率を与える機械。 |
| か | カーボン繊維強化ばね | GFRP製のばね。GFRPはCarbon Fiber Reinforced Plasticの略で有機合成繊維、例えばアクリル繊維などを炭化させた繊維(carbon fiber)を強化材とするプラスチック材料。 |
| か | カーボンポテンシャル | 鋼を加熱する雰囲気の侵炭能力。当該雰囲気と平衡に達したときの鋼の表面濃度。 |
| か | カーリング | ばね板の端部を丸く巻き込みする加工。目玉巻きともいう。 |
| か | 開口フック |
引張ばねのフックが環状でなく口部が開けてあることをいう。
|
| か | 介在物 | 金属の凝固過程で鋼中に析出又は巻き込まれた非金属の介在物。 |
| か | 回転式ブラスト機 |
たる状の容器の中に加工物を入れ、加工物が均等に処理できるように容器を回転させショットピーニング加工を行う機械。
|
| か | 回転速度 | 単位時間当たりの回転数。 |
| か | 回転方向 | 回転軸に向かって、時計回りまたは反時計回りの回転の向きを示す。 |
| か | 回転曲げ疲労試験 | 材料の疲れ強さを試験する方法の一つで、曲げ応力を与えた丸棒試験片または線を軸まわりに回転させることによって、全方向繰返し曲げを与える疲労試験。 |
| か | 回転摩擦係数 | 物体が軸上で回転するとき、接触面に平行な摩擦力と接触面に対する法線力との比。 |
| か | ガイド長さ | 案内筒あるいは他の形式のガイド部品の長さ。 |
| か | ガイドピン | 金型の雄型と雌型の相対位置を決めるために用いるピン。 |
| か | 火炎焼入れ | 炎で直接加熱して行う焼入れ。主に鉄鋼の表面の焼入れに用いる。 |
| か | 化学蒸着法 | 化学反応によって、基盤上に単結晶半導体や絶縁膜を成長させる薄膜形成法。 |
| か | 化学ニッケルめっき |
化学反応によって電気ニッケルめっき同様のめっきを行う方法。成分はニッケル、ニッケルリン化合物で、防食性・耐摩耗性などを目的とする。
|
| か | 過共析鋼 |
炭素鋼のうち0.9%以上の炭素を含み組織が初析セメンタイトとパーライトからなるものをいう。 |
| か | 拡散浸透処理 |
溶射した後の熱処理によって、溶射皮膜の成分元素を素材に拡散させた層。 |
| か | 拡散浸透層 |
溶射した後の熱処理によって、溶射皮膜の成分元素を素材に拡散させた層。 |
| か | 拡散焼きなまし |
鋼を拡散によって均質化するためにA3点またはAcm点以上の適当な温度に加熱して行う焼きなまし。 |
| か | 角振動数 |
振動数の2π(パイ)倍の量。 |
| か | 角線 | 断面の形状が正方形をした線又は線材。 |
| か | 角速度 | 角変位の時間的変化の割合。 |
| か | 拡大フック |
引張コイルばねのコイル径より大きな外径のフック。
|
| か | 角断面ブーツバンド |
止め輪の一種で、主に駆動部位などの防塵用カバー止めに用いられている角断面線を形成したバンド。 |
| か | 角断面ホースクリップ |
ホース接続部用のクリップの一種で、角断面線を用いたホースクリップ。 |
| か | 角度測定装置 |
角度を測定する装置で、工学式割出器、円周目盛り検査器などがある。
|
| か | 角ばね | 異形断面ばねの一種で、材料の断面形状が長方形又は正方形のコイルばね。 |
| か | 攪拌器 | 2種以上の液体を均一に混合したり、温度を均一にするためにかき回す装置。 |
| か | 角フック |
引張コイルばねの端部の一種で、角形のフック。
|
| か | 加工硬化 | 加工を冷間で行ったとき、加工歪みの増大に伴って材料が硬化する現象。 |
| か | 加工性 | 用途に応じて各種の加工に適しているかどうかの程度。 |
| か | 加工熱処理 | 最終の塑性加工がある温度範囲で行われ、熱処理だけでは得られない特定の性質を持つ材料を生じさせる加工工程。 |
| か | 化合物層 | 熱化学処理により金属表面に形成された導入元素と母金属からなる化合物の層。 |
| か | 重ね板ばね | ばね板を重ね合わせて構成された板ばね。 |
| か | 重ね板ばねの滑面端末 | 重ね板ばねの端末部を目玉にせずに平面あるいは曲面形状にして荷重支持点を滑らせるように設計された重ね板ばね。鉄道車両などで用いられる。 |
| か | 重ね板ばねの高さ |
①半だ円ばねでは、その最下リーフの使用時に圧縮応力を生じる面のセンターピン又はセンターボルトの位置から、両目玉中心間又は荷重支持点間を結んだ直線への垂直距離。
②だ円ばねでは、胴締めの最外側面間の距離。 |
| か | 重ね板ばね用試験機 |
重ね板ばねの性能を試験・検査するための機器。荷重、疲れ、耐食、硬さ試験機などがある。 |
| か | 重ねた輪ばね |
外輪は内側に、内輪は外側に傾斜がある摩擦面を持った輪を重ね合わせたばね。 |
| か | 重ね巻き角形断面ねじりばね |
角線を用いた重ね巻きねじりコイルばね。 |
| か | 重ね巻きねじりばね | コイル部を二重にした、ねじりコイルばね。 |
| か | 過時効 | 硬さ、強さなどの性質が最高になる温度と時間よりも高い温度または長い時間で起こる時効。 |
| か | 過失系統図 | 環境要因、人の過失、機器の故障などから引き起こされる故障を系統的に図示したもの。 |
| か | 荷重軸線 | 荷重が負荷される方向に引かれたばねの中心線。 |
| か | 荷重試験 |
ばねの荷重を調べる試験で、静的試験と動的試験とがある。
|
| か | 荷重測定 |
ばねの荷重、トルク、ばね定数を各種測定機器で測定すること。
|
| か | 荷重測定装置 |
ばねの荷重、トルク、ばね定数を測定する機器・装置で、最近ではデジタル式やコンピューター付きの各種測定機器がある。
|
| か | 荷重―たわみ線図 | ばねの特性を表す、荷重とたわみとの関係を表した曲線。 |
| か | 荷重低下 | 時間経過、高温、繰返したわみなどの影響によって、ばねがへたって荷重が減少する現象。 |
| か | 荷重低下率 | 初荷重に対する減少した荷重の百分率。 |
| か | 荷重―伸び曲線 | 引張試験の全過程における試験片に加えた荷重とそれに伴う伸びとの関係を表す曲線。 |
| か | 過剰侵炭 | 侵炭層が目標値以上になる現象。 |
| か | ガスカーテン | 加熱炉の内部雰囲気と外部雰囲気を遮断するガスの流れ。 |
| か | ガス窒化 | 鉄鋼の表面層に窒素を拡散させ、表面層を硬化する操作、方法にはアンモニア分解ガスによるガス窒化及び青酸塩による液体窒化がある。 |
| か | ガスばね | 流体ばねの一種。ヘリウムやアルゴン等の不活性ガスの弾性力を利用したばねの総称。 |
| か | 硬さ |
試験片に、他の硬い物体を押し込んだ際に生じる永久変形の抵抗性を表す相対的な数値。
|
| か | 硬さ試験 |
硬さ試験機を用い試験片又は製品の表面に一定の荷重で一定形状の硬質圧子を押し込むか、又は一定の高さからハンマーを落下させるなどの方法で硬さを測定する試験。ビッカース、ロックウェル、ブリネル、ショアーなどの試験方法がある。
|
| か | 片スライドタイプ重ね板ばね |
片側のみ目玉が成形された重ね板ばね。 |
| か | 片絞りコイルばね |
円筒コイルばねの片側端部が円錐形に成形された圧縮コイルばね。
|
| か | 硬引線 | 圧延、引抜加工などにおいて高い減面率で加工したままの硬い線をいう。 |
| か | 片振応力 |
ゼロと最大値又はゼロと最小値との間を繰り返す応力。
|
| か | 片振り疲れ限度 | 片方の応力が0となる繰返し応力が作用するときの疲れ限度。 |
| か | 片持ちばね | 一端を支持し、他端で荷重を支える平らなばね。 |
| か | 片持ち梁 | 一端が固定されている梁。 |
| か | 片持ち梁の長さ | 一端が固定されている梁の長さ。 |
| か | カチオン電着塗装 |
品物を塗料に浸漬し、品物を陰極、電着塗装内の電極を陽極として直流電流を流すことで、品物に塗膜を析出させる塗装。
|
| か | 活性防食 | 外部電流を流して防食する方法。 |
| か | カッティングツール | コイリング後に、線を切断するための刃状工具。 |
| か | カットワイヤー |
所定の硬さの鋼線を切断して、円柱状にした投射材。線径の長さとの比がほぼ1:1で、ショットピーニングには、角を丸めてから使用する場合がある。
|
| か | カットワイヤーの大きさ |
直径に等しい長さの円筒状で直径が0.4mmから1.2mm程度まである。硬さは、被加工物と同等のものが用いられる。
|
| か | 滑面端末 | 重ね板ばねの端末が目玉ではなく、撓んだときに支点が移動できる平らな端末。 |
| か | 渦電流センサー | 付近の物体に渦電流を生じさせる交流磁界を利用したセンサー。このときの過電流が物体の存在を検知するのに用いられる。 |
| か | 金網ばね | 小径の鋼線を編んで作った金網を圧縮成形したばね。 |
| か | 可撓軸 | 小さい角度を持った軸線をつないて回転を伝達するように、可撓性を持つ材料で作られた軸。 |
| か | 可撓性 | 繰返しの曲げに耐えられる状態または性質をいう。 |
| か | 稼働率 | 生産量を加工するのに、その設備能力でフル操業したときの定時能力に対する需要の割合をいう。 |
| か | 金型 | 材料にパターンを刻んだり、形状を与えるために用いられる工具あるいは雛形。 |
| か | 金型用ばね | 板金加工用やダイカスト用の金型に用いるばね。主に押さえや突出し用に用いられ、圧縮コイルばね、皿ばねなどがある。 |
| か | 過熱 | 材料への諸性質が損傷されるほどの高温度まで加熱すること。 |
| か | 加熱時間 | 所定の温度まで温度を上げるための時間。 |
| か | 加熱試験 | 試料を加熱して、さび、スケール、割れ、剥離などの発生状態を調べる試験。 |
| か | カバレージ |
ショットピーニングにおける圧痕面積と被加工物の総面積との比を百分率で表したもの。
|
| か | カバレージ百分率 |
カバレージに同じ。 |
| か | カム | 一定軸のまわりに回転することによってエッジや溝によって従動子の動きをコントロールする板又は円筒。 |
| か | カム機構 | カムとカム従動子により、ある目的の運動を行わせる機構。 |
| か | カムシャフト | カムが取り付けられている回転軸。 |
| か | カム従動子 | カム機構の出力側リンク。 |
| か | カム制御 | 回転するカムに接触子が追従して工具の動きを制御する方法。 |
| か | カム調整 | 非加工物の形状を決めるために行うカム機構の調整。 |
| か | カムプロフィール | ある運動を行わせるために設計したカムの輪郭。 |
| か | 下面砥石 | ばね両面研削盤の下側に取り付ける研削砥石。 |
| か | カラーチェック | 欠陥中にカラー(通常は赤色)の浸透液を浸透させ、毛管現象によって、拡大した模様を目視で観察する方法。 |
| か | ガラス繊維ばね | ガラス繊維で補強されたプラスチックばね。 |
| が | ガラスビーズ | ガラスを素材にした球状のショット。スチールショットによるショットピーニング作業では変形が大きすぎるものに適用される。 |
| か | 渦流探傷試験 | コイルを用いて、電気的誘導体であるばね材料又はばねへ時間的に変化する磁場を与え、それに生じた渦電流が欠陥によって変化するのを検出する非破壊検査方法。電磁誘導探傷試験ともいう。 |
| か | 環境影響調査 | 新規の鉱工業を開発するにあたり、公害や環境悪化の程度を事前に予測すること。 |
| か | 環境影響評価 | 環境影響について、事前に調査、予測、評価すること。 |
| か | 環境応力亀裂 | 環境条件によって促進される応力亀裂のこと。 |
| か | 環境工学 | 人間環境の変化、汚染、公害を減少させるための工学。 |
| か | 環境試験 | 実際の環境を模した実験室の環境下で行う製品の機能試験。 |
| か | 環境劣化 | 環境条件による化学的作用の結果、初期性能が劣化すること。 |
| か | 乾式研削 | 液状の研削材を使用しない研削加工。 |
| か | 乾式引抜き | 乾式潤滑剤を使用する引抜加工。 |
| か | 緩衝器 |
機械的衝撃を緩和する装置で、ばね、ゴム、空気圧、油圧などを利用して運動エネルギーを吸収する。
懸架ばねの戻りを減速し揺れを少なくするために車軸とフレームの間を連結する装置。 |
| か | 緩衝用ばね | 衝撃を緩和するために用いられるばねの総称。 |
| か | 慣性モーメント | 物体のある回転軸に関する慣性の大小を表す量で、その物体の微小部分の質量とその回転軸からの距離の2乗の積の総和。 |
| か | 間接工賃 | 製品を実際に生産することに直接関係しない労務費用。 |
| か | 間接測定 | 測定量と一定の関係にある量について測定を行って、測定値を間接的に導きだすこと。 |
| か | 間接費 | 個々の製品に直接に賦課されない費用。 |
| か | 完全焼入れ | オーステナイト化温度からMs点以下に急冷して内部まで完全に硬化させる操作。 |
| か | 完全焼なまし | A3変態点(亜共析鋼)またはA1変態点(過共析鋼)以上の温度に加熱し、その温度に加熱保持後室温まで徐冷すること。 |
| か | 乾燥炉 |
200℃程度で物体から水分又は溶剤などを取り除くための炉。
|
| か | カンバン |
ジャストインタイムの生産過程の種々の工程を通して仕掛品の流れを追跡し、在庫を管理する仕組み。 |
| か | 管理限界 |
工程が統計的管理状態にあるとき、管理図上で測定値の値が高い確率で存在する範囲を示す限界。 |
| か | 管理図 |
工程が安定状態にあるかどうかを調べるために用いる図。管理限界を示す一対の線を引いておき、これに品質または工程の条件などを表す点を打点し管理する。 |
| か | 管理特性 |
製品の品質を保持するために、品質管理の対象として取り上げる特性値。 |
| き | 黄色クロメート処理 |
亜鉛めっき処理後、白錆を防止する目的で重クロム酸塩を主成分とする溶液に品物を浸漬し防錆被膜を生成する方法。この処理を施すと黄色の着色が得られる。
|
| き | 機械インピータンス測定機 |
加振試験機のおいて、加振力/振動速度などの比で系の特性を表示できる装置。 |
| き | 機械効率 |
軸動力から機械損失動力を引いた内部動力と軸動力との比。 |
| き | 機械衝撃めっき |
衝撃媒体として、ガラスビーズと亜鉛粉末を混ぜてタンブラー内でメッキする方法。水素脆性の恐れが少ないため高応力ばねに適している。 |
| き | 機械損失 |
軸受、歯車で発生する摩擦、直結補機を駆動する動力など、軸端出力として有効に取り出すことができない仕事量。 |
| き | 機械的性質 | 引張強さ、降伏点、伸び、絞り、硬さ、衝撃値、疲れ強さ、クリープ強さなど機械的な変形及び破壊に関係する諸性質。 |
| き | 機械能力指数 | Cm=T/6σ(シグマ)で定義される指数。Tは公差幅、σは標準偏差をさす。本指数は機械設備の安定稼働の程度を表す。 |
| き | 規格ばね |
標準化され、選定表が確立しているばね。
|
| き | 規格要求事項 |
仕様書に記載されている要求事項。 |
| き | 幾何公差 |
幾何偏差(形状、姿勢及び位置の偏差及び振れ)の許容差。
|
| き | 機器用ばね | 機器、装置に用いるばねの総称。 |
| き | 危険源 | 職場環境で作業者がさせられる可能性のある危険要因。 |
| き | 危険事象 | 危害を生じさせる危険な一つの出来事。 |
| き | きしみ音 | ばね同士又はばねと周辺部品とがこすれ合うことによって生じる音。 |
| き | 希釈剤 | ある物質の濃度を低くするために加える物質。 |
| き | 技術検査 | 機器が引き続き使用可能か、または修理が必要かを調べる検査。 |
| き | 技術仕様書 | 機器の設計の基本項目となる技術要求事項を詳細に記述した文書。 |
| き | 技術マニュアル | 機器の操作方法、取扱方法、メンテナンス要領、修理に関する事項を記述した文書。 |
| き | 技術メンテナンス | 継続使用困難な主要部品の交換、精密調整、テスト、内部部品の調整等を行うメンテナンス。 |
| き | 基準線 | 設計・製作・配置・組立などの基準とする線。 |
| き | 傷検出器 | 渦流探傷、磁気探傷、X線透過試験機、超音波探傷機などで素材又は製品の傷や割れを検出する機器。 |
| き | 気体ばね | 気体をゴムなどで包んで弾性のある構造にしたばね。 |
| き | 機能試験 | 目的機能を果たしているかどうかを確認するための試験。 |
| き | 脚長 | トーションバーやスタビライザーなどの腕部の長さ。 |
| き | 逆丸フック |
引張コイルばねの端部の一種で、丸フックを逆にねじった形のフック。
|
| き | CAD |
図形情報を介して設計者が対話して行うコンピューター支援による設計。 |
| き | キャビテーション | 流体の流れの中で、速度が大きくなり低圧部ができるとき流体中に溶解していた気体が分離し気泡が生じること。 |
| き | CAM | コンピューターの支援を受けて、製作を行うこと。製作分野における総合的な効率化・自動化をねらって実施され、数値制御、生産管理なども含まれる。 |
| き | キャリパー尺 | 円筒形状の径を測定するコンパス状の測定具。 |
| き | 吸湿性 | 空気中から水分を吸収する性質。 |
| き | 吸収エネルギー | 衝撃試験において、試験片を破断するのに要したエネルギー。 |
| き | 球状化焼なまし | 塑性加工もしくは切削加工を容易にまたは機械的性質を改善する目的で、鉄鋼中の炭化物を球状化させる熱処理。 |
| き | 球状含有物 | 鉄鋼に含まれる球状物質。 |
| き | 球状炭化物 | 鉄鋼に含まれる球状の炭化物。 |
| き | 求心力 | 物体が円運動するときに、円の中心に向かって働く力。 |
| き | 球面座金 | 平座金の片面が球面状になっている座金。同一半径の凸球面と凹球面とを組にして用いる。 |
| き | 急冷時効 | 高温から急冷した鉄鋼を室温またはそれより少し高い温度に保持したときに起こる時効。 |
| き | 供給装置 | 物体を供給(移送、運搬など)するための装置。機械式、電気式、振動式、磁気式、空圧式などがある。 |
| き | 強磁性体 | 磁石に強く引き付けられる物質。 |
| き | 共振 | 外力の振動数がばねを含む系又はばね自身の固有振動数に近づくと、振幅が非常に大きくなる現象。 |
| き | 共振振動数 | 共振しているときの振動数。 |
| き | 強制振動 | 周期的な外力によって持続される振動。 |
| き | 強制破壊 | 外力を加えて物体を破壊させること。 |
| き | 矯正ローラー | 交互に配列した多数のロールの間に線や板材などを通して、真っ直ぐ又は平らにする装置。 |
| き | 共析 | 冷却の過程で、一つの固溶体から二つ以上の固相が密に混合した組織へ変態する現象。 |
| き | 共析鋼 |
共析変態で生じた組織の鋼で、0.9%の炭素を含み組織がすべてパーライトからなるものをいう。 |
| き | 極低温工学 |
極低温下における材料特性を研究する工学。対象とする温度領域は-120℃から-273℃(絶対温度)である。 |
| き | 局部脱炭 |
炭素と反応する雰囲気の中で鉄鋼を加熱するとき、表面から部分的または局部的に炭素が失われた現象をいう。 |
| き | 曲率 |
円弧の半径の逆数。 |
| き | 曲率半径 |
曲線の微小部分を考えると円弧と見なすことができ、この円弧の半径をいう。 |
| き | 許容応力 |
ばねの各部に生じる応力が、これ以内であれば安全であるとする許され得る最大の値。
|
| き | 許容荷重 |
部材が永久変形することなく耐えられる荷重。
|
| き | 許容限界 |
特性の許容される上限、及び下限として定められた値。
|
| き | 許容差 |
公差。許容限界の上限と下限の差。
|
| き | 許容範囲 | 許容差に同じ。 |
| き | 許容品質水準 | 製品検査において平均的な工程として許容され得ると決められた欠陥割合の最大値。 |
| き | 切欠き係数 | 平滑試験片の疲れ強さを切欠き試験片の疲れ強さで除した値。 |
| き | 切欠き衝撃試験 | 溝や穴などの切欠きによる応力集中部を設けた試験片に衝撃荷重を加えて破断し、要したエネルギーの大小、破断面の様相、変形挙動、亀裂の進展挙動などによって、評価する試験。 |
| き | 切欠き衝撃強さ | 一回の衝撃により、溝や穴などの切欠きによる応力集中部を設けた試験片を破壊するのに必要なエネルギー。 |
| き | キルド鋼 | インゴットを作るときにフェロシリコンやアルミニウムで十分に脱酸を行った鋼。 |
| き | 亀裂 | 曲げ、絞り加工などの工程で生じる割れ、亀裂等の不具合。 |
| き | 亀裂成長 | 繰返し荷重による変形のもとで亀裂が成長すること。 |
| き | 亀裂伝播 | 繰返し応力により亀裂が伝わり広がること。 |
| き | キンク | 不適切な取扱いに起因する局部的な線のねじれ。 |
| き | 近接検出器 | 物体が接近したときに電気信号を発生する感知装置。 |
| き | 金属間化合物 | 複数の金属が特定の配置で結合し、元の金属とは異なる特性を有する化合物。 |
| き | 金属顕微鏡 | 金属組織の研究に用いられる光学顕微鏡。 |
| き | 金属沈殿物 | 液体に混ざっている微小な金属が底部に沈んで溜まること。 |
| き | 金属ばね |
ばねの材料の種類による名称で、金属材料を用いたばね。
|
| き | 均熱時間 |
材料の内外の温度差が少なくなるようにする目的で、一定の温度に保持する時間。 |
| く | 空気ばね |
空気の弾性力を利用するばねの総称。 |
| く | 空気焼入れ |
空気中で冷却する焼入れ、自硬性を持つ鋼を焼入れする場合に行われる。 |
| く | 空気ばね懸架システム |
車両が路面の隆起を通過する際のショックを吸収するための空気のクッション性を利用した懸架システム。 |
| く | 空冷 |
空気中で冷却すること。 |
| く | くさび形ピッチツール | ピッチ開きのばねを加工するときに使用する先端がくさび形の工具。右巻用と左巻用、固定式と調整式などがあり、それぞれ先端の形状がことなる。 |
| く | 管肉厚 | 外径と内径の差で定義される管の肉厚。 |
| く | クッション式メッシュスプリング | 金網ばね(小径の鋼線を編んで作った金網)を圧縮成形したばね。一般には、機械設備などの振動防止に用いられる。 |
| く | 駆動軸 | 原動機の動力を伝達する軸。 |
| く | くぼみ | 金属表面にあるくぼみ。 |
| く | 組合せ二本線ねじりコイルばね | 溝付きの素線と丸線をコイリング加工したねじりコイルばね。ねじりモーメントが加わると、線間摩擦が大きくなることを利用したばね。 |
| く | 組み合わせばね | 所要の特性を得るために、幾つかのばねを組み合わせたばね。 |
| く | 組立機 | 別々の部品から装置の構成を送り出す機械。 |
| く | 組立治具 |
組立を容易にするために構成部品を保持するように工夫された治具。
|
| く | 組立ライン | 製品の組み立てを行うためにワークが連続的にある作業からある作業へ移動するように配置した量産ライン。 |
| く | クラッチスプリング |
密着巻部分が比較的長いねじりコイルばねで、コイル部の巻締め力を利用し、巻締め方向にだけトルクを伝達するスプリング。
|
| く | クラッチディスクスプリング | 摩擦クラッチに用いられている皿ばね。 |
| く | クラッチフィンスプリング | 摩擦クラッチの外周部に取付けられている摩擦板(フェーシング)の内側に取付けられている扇形の薄板ばね。 |
| く | クラッド | 異種金属板を密着させ高温下で圧延して合せ板とすること。 |
| く | クランプ | 線、ホースブーツなどを固定する部品。 |
| く | クリアランス | 穴径と軸性の差。プレス金型では、パンチとダイの隙間をいう。 |
| く | クリープ | 応力を作用させた状態において歪みが時間とともに増大していく現象。 |
| く | クリープ限度 | 指定されたクリープ量を超えることなく、指定の時間内で材料が耐え得る最大応力。 |
| く | クリープ試験 | ばね又は試験片を一定の温度に保持し、これに一定の荷重を加えて時間とととに増大する歪みを測定する試験。 |
| く | クリープ速度 | クリープ曲線におけるひずみの速度。一般的には定常クリープ速度をいう。 |
| く | クリープ強さ | 一定温度のもとで規定した負荷時間に規定した歪みを生じる応力。 |
| く | クリープテンパー | 常温でばねを所定の高さまで締め付けし、そのままの状態で行う低温焼きなまし。 |
| く | クリープ破断強さ | 一定の温度のもとで、一定時間でクリープ破断するときの応力。 |
| く | クリープひずみ | クリープ試験中に生じたひずみ。第1クリープひずみ(遷移クリープひずみ)、第2クリープひずみ(定常クリープひずみ)、第3クリープひずみ(加速クリープひずみ)の合計。 |
| く | グリーンクロメート処理 |
緑いろの仕上げとなる亜鉛めっきのクロメート処理。特殊な陰イオンを加えると被膜を得られる。耐食性に優れる。
|
| く | クリーンルーム |
空気中の塵粒子その他の不純物を極めて低く抑えるための設備を施した室。 |
| く | 繰返し応力 |
繰返し荷重を受けて、周期的に変動する応力をいう。
|
| く | 繰返し応力振幅 | 最大と最小応力の代数差の1/2。 |
| く | 繰返し荷重 | 一定の最大値と最小値の間を単純かつ周期的に変動する荷重。 |
| く | 繰返し間欠試験 | ある一定条件で間欠的に繰返し行う試験。 |
| く | 繰返し試験 | 同一の方法で同一の測定対象を同じ条件で比較的短い時間に繰り返し行う試験。 |
| く | 繰返し速度 | ばねまたは試験片にかかる繰返し荷重の、単位時間当たりの繰返し数。 |
| く | 繰返し数比 | 同一応力における応力の繰返数の破壊までの繰返数に対する比。 |
| く | 繰返し曲げ試験 | 材料の一端を固定して他端を特定半径の円弧を描き繰返し曲げて、破断までの繰返し回数を調べる試験。 |
| く | 繰出し速度 | コイリングマシンに送られてるときの線材の送り込まれる速度。 |
| く | クリップ | 重ね板ばねのばね板が、相互に離れること及び横ズレすることを防ぐ金具。 |
| く | クリップパイプ | クリップに用いる管状の部品。 |
| く | クリップバンド | クリップに用いる板状の部品。 |
| く | クリップボルト | クリップに用いるボルト。 |
| く | グリップ止め輪 | 軸用の止め輪で、溝を付けていない軸に使用する止め輪。 |
| く | グリップバンド | 重ね板ばねのばね板のずれ防止のために用いる板状の部品。 |
| く | クローズドエンド |
圧縮コイルばねの端部の一種で、端末がコイル軸方向に隣りのコイルと接している形状。
|
| く | クロスオーバーループ | コイル内側に折り返してから整形した引張りばねの端末ループ。 |
| く | クロスヘッド | 試験機等に用いられるガイドの間をスライドするブロック金物。 |
| く | クロメート処理 |
クロム酸又はクロム酸塩を主成分とする溶液中に品物を浸漬して、防錆被膜を生成させる方法。
|
| け | 計画外保全 |
事前の計画には入っていなかったものの、速やかな対策が必要とされるメンテナンス。 |
| け | 蛍光浸透探傷試験 |
ばね材料、ばねなどの試験体表面に、開口している傷に浸透液を浸透させた後、拡大した像の指示模様として傷を観察する非破壊試験方法。染色浸透探傷試験及び蛍光浸透探傷試験がある。 |
| け | 形状記憶合金 |
形状記憶効果を有する合金。Ti-Ni合金などがり、温度変化によって形状回復する性質を持つ。
|
| け | 形状記憶合金ばね |
形状記憶合金で作られたばね。このばねは温度変化によって形状回復する。 |
| け | ゲージ |
線の太さ、棒鋼の径、鋼板の厚さの標準寸法。 |
| け | ゲージ圧 |
絶対圧から大気圧を差し引いた値。 |
| け | ゲージ長さ | 試験片の断面積が同じ部分の長さ。 |
| け | ゲーナーの応力修正係数 |
コイルばね応力計算公式中で、ゲーナーの推奨する応力修正係数。
|
| け | 結晶粗大化 | 加熱時にオーバーヒートまたは時間超過により結晶粒が粗大化すること。引張強さや伸びが低下する。 |
| け | 結晶粒成長 | 多結晶材を高温に加熱することにより、結晶粒が大きくなる現象。 |
| け | 結晶粒度 | 多結晶材における結晶粒の大きさ。 |
| け | 結晶粒度分布 | 結晶粒の大きさの分布状態のこと。 |
| け | 結晶粒微細化 | 鉄鋼材料の溶解時の添加元素、あるいは二次加工によって結晶粒を微細にする操作。 |
| け | 限界荷重 | 運用状態で構造部分に負荷させ得る最大の荷重。 |
| け | 懸架装置 | ばね、緩衝器、スウェイブレースを組み合わせた自動車用の懸架装置。 |
| け | 懸架ばね | 一般に自動車、鉄道車両などの車体を支えるばね。 |
| け | 懸架用重ね板ばね | 一般に自動車・鉄道車両などの車体を支える重ね板ばね。 |
| け | 研削 | 工作物の表面をといしで削りとること。 |
| け | 研削圧力 | 研削加工時の砥石にかかる圧力。 |
| け | 研削(研磨)機 |
工作物に研磨・研削加工を施す工作機。
|
| け | 研削エンド |
圧縮コイルばね端部の一種で、コイル端面が研削された形状。
|
| け | 研削切断 |
工作物を研削によって切断する作業。 |
| け | 研削端面 | 圧縮コイルばねの端面研削された面。 |
| け | 研削ばね鋼 | 熱間圧延された丸棒鋼材を所定の寸法にセンタレス研削したばね用鋼材。 |
| け | 減衰 | 振動系の要素又はその一部の運動に対する抵抗力にとって、エネルギーが失われる現象。 |
| け | 限度見本 | 良品または不良品となる品質の限度を示した見本。 |
| け | 顕微鏡解析 | 被検査面を顕微鏡によって、その組織、欠点、状態、生態などを調べ分析・調査すること。 |
| け | 顕微鏡写真 | 被検査面を顕微鏡によって撮影された写真。金属顕微鏡写真、電子顕微鏡写真などがある。 |
| け | 研磨加工 |
砥石工具を使った研削あるいは形状仕上げ加工。
|
| け | 研磨材 |
金属等の硬い物質を研磨したり磨くのに用いられる硬い物質。
|
| け | 研磨材吹付 | 研磨材を含んだ空気を吹き付けて金属表面を清浄にすること。 |
| け | 研磨ディスク | 研削加工用にディスク形状に成形された砥石で、回転軸によって回転する。 |
| け | 研磨模様 | 砥石の粗さ、研磨速度、被加工物の材質、送り方向などによってあらわれる模様。 |
| け | 研磨焼け | 金属表面の色調が熱などによって著しく変化している状態。研削時に必要以上に切削負荷が加わった場合に多く発生する。この場合、研磨焼けあるいは切削焼けという。 |
| こ | 子板 | 親板以外のばね板。 |
| こ | コイニング |
彫り型のついた一対のダイ(金型)の間で材料に圧力を加え、表面に凸凹を作る工法。
|
| こ | コイリング | コイルの加工工程をいい、線又は棒に指定の曲率曲げ及び指定のねじり率のねじりを与え、コイル状に成形する。 |
| こ | コイリング工具 | コイリングをするための工具のことで、フィードロール、ワイヤガイド、コイリングピン、心金などの作業工具の総称。 |
| こ | コイリングピン | コイルばねをコイリングマシンで成形するとき、材料に曲率を与えるために使用する工具。 |
| こ | コイリングポイント | コイリングピンがワイヤと接触するポイント。 |
| こ | コイリング方式 | 熱間又は冷間整形でコイリングする条件。 |
| こ | コイリングマシン |
コイルばねを成形する機械。
|
| こ | コイリングローラー | コイリングするときにコイルの曲率を与えるために用いるコイリングピン先端のローラ。 |
| こ | コイル外径 | コイルばねの外径。 |
| こ | コイル間ピッチ | コイルばねの中心線を含む断面で互いに隣り合うコイル中心線に平行な材料断面の中心距離。 |
| こ | コイル間最小寸法 | 組み合わせばねの外側のばねの内径と内側のばねの外径との最小距離。コイルピッチの最小寸法をいう場合もある。 |
| こ | コイル重心径 | 異形断面コイルばねの材料断面の重心間の距離。 |
| こ | コイルスプリング |
らせん状のばね。
|
| こ | コイル端末 |
コイルばねのコイル状に巻かれた材料の先端部。
|
| こ | コイルドウェーブスプリング | 帯状の線材を波型に成形しつつ、その谷と次の山とが接するようにコイル状に巻いた圧縮コイルばね。 |
| こ | コイル内径 | コイルばねの内径。 |
| こ | コイルの巻き方向 | 右巻あるいは左巻で表されるコイルばねの巻方向。 |
| こ | コイルばね |
線状の素材をらせん形状に成形したばねの総称。
|
| こ | コイルばねの応力修正係数 |
コイルばねの円形材料断面に生じるせん断応力は、線の湾曲や直線せん断作用のため、コイル内側で最大となる。この最大せん断応力を算出するために、単純なねじり応力に乗じる係数。
|
| こ | コイルばねの展開長さ | コイルばねの材料の中心線を平面に展開したときの長さ。 |
| こ | コイルばね焼入機 |
加熱した圧縮コイルばねを、自由高さ調節装置及び変形防止装置によってプレスしたまま焼入れする機械。
|
| こ | コイル平均径 | コイルばねの計算式に用いるコイル内径と外径の平均値。 |
| こ | コイル平均ピッチ | コイルばねの線断面中心ピッチの平均値。 |
| こ | 高温強度 |
材料の高温時の強さあるいは高温に耐える強さのこと。
|
| こ | 高温クリープ特性 | 高温において一定の荷重の下でひずみが時間とともに増加する現象で、その温度及び荷重の変化する過程の特性。 |
| こ | 高温締付試験 | 一定の高温雰囲気内で、ばねを一定の高さに締付け保持する試験。類似のものにクリープ試験がある。 |
| こ | 高温引張試験 | 試験片を高温度に保って行う引張試験。 |
| こ | 高温腐食試験 | 高温環境で、腐食の程度を調べる試験。 |
| こ | 硬化 | 時効、加熱、冷却などの処理などで硬さを増す操作。時効析出、焼き入れ、はだ焼き、加工効果などがある。 |
| こ | 交会点 | 荷重たわみ特性が屈折している非線形特性ばねの荷重-たわみ線図において、1段目と2段目の特性を延長した線上の交点。 |
| こ | 光輝焼なまし |
保護雰囲気中で熱処理することによって高温酸化及び脱炭を防止し表面光輝状態を保持しつつ行う焼きなまし熱処理。
|
| こ | 合金元素 |
合金鋼に含有される元素。
|
| こ | 合金鋼 |
鋼の性質を改善向上させるため又は所定の性質を持たせるため合金元素を1種類又は2種類以上含有させた鋼。
|
| こ | 合金鋼ばね |
合金鋼を用いたばね。
|
| こ | 合金成分 | ある特性を付与する目的で金属に添加される金属又は非金属元素。 |
| こ | 工具耐用寿命 | 工具が最適研削条件のもとで必要な機能を果たす合計時間。 |
| こ | 工具ドレッサー | 研削ダイヤモンドを埋め込んだ金属軸で、研削砥石表面を整えるのに使用する。 |
| こ | 硬鋼線 |
熱処理後、伸線など冷間加工して仕上げられた鋼線。
|
| こ | 硬鋼線材 |
炭素含有量0.24~0.86%の炭素鋼線材。硬鋼線やオイルテンパー線などの製造に用いられる。
|
| こ | 交互浸漬腐食試験 |
乾湿繰返し条件での腐食評価法。 |
| こ | 公差 |
許容限界の上限と下限の差。
|
| こ | 硬質クロームめっき |
硬さが600~800HV付近で硬く光沢があり、耐摩耗性に富んでいるクロームめっき。
|
| こ | 高周波熱 | 高周波電流による誘導加熱作用で鉄鋼材料を加熱すること。 |
| こ | 高周波焼入れ | 高周波電流による誘導加熱作用で加熱して行う焼き入れ処理。 |
| こ | 公称サイズ | 一般的な識別のために用いられるサイズ。実際の部品サイズは公証サイズに近いが、必ずしも正確に同一の値ではない。 |
| こ | 孔食 | 局部腐食が金属内部に向かって孔状に進行する腐食。 |
| こ | 剛性 | 外力にたいする変形抵抗。物体の形状・構造などによっていろいろな表し方がある。 |
| こ | 鋼製グリット | 稜角(多面体の尖った角)を持つ角張った形状の鋳鉄または鋳鋼の粒子。 |
| こ | 鋼製ばね |
ばねの材料の種類による名称で、鋼材料を用いたばね。
|
| こ | 合成樹脂ばね |
合成樹脂材料を用いたばねの総称。 |
| こ | 構成刃先 |
金属切削において、切削中に被削材の一部が加工硬化により母材より著しく硬くなり、刃部に堆積凝着して新たに構成される刃先。 |
| こ | 鋼線のねじり試験 | 試験片の両端を規定されたつかみ間隔で固くつかみ、たわまない程度に緊張しながらその一方を回転して破断し、そのときのねじり回数、破断の状況、ねじれの状況などを調べる試験。また、規定されたねじり回数までねじったとき、線が破断しないか知らべることもある。 |
| こ | 鋼線の逆ねじり試験 | 試験片の両端を規定のつかみ間隔で硬くつかみ、撓まない程度に緊張しながら規定回数ねじった後、破断するまで逆方向にねじり、そのときのねじれの状況及び破断面の状況を調べる試験。 |
| こ | 鋼線のキンク試験 | 鋼線を輪状にして、両端を引っ張り、破断の有無、破断状況、所用の力の大小を調べる試験。 |
| こ | 拘束テンパー | 寸法管理を改善するために治具で拘束して行うテンパー処理。 |
| こ | 高速度鋼 | 炭素鋼に、Cr、Mo、W、B、Coなどの合金元素を比較的多量に添加した工具鋼。 |
| こ | 鋼帯 |
圧延され、コイル状に巻かれた鋼材。
|
| こ | 光沢度 |
物体の表面の光沢の程度を表す指標。 |
| こ | 恒弾性ばね合金 | 環境温度変化に対して、常にばね定数を均一に保つため、弾性係数の温度変化を抑制したばね用の合金材料。 |
| こ | 高張力鋼 | 建築、橋、船舶、車両その他の構造物及び圧力容器として、普通鋼より高い引張り強さを保持するとともに、溶接性、切欠き靱性及び加工性も重視して製造された鋼板。自動車用鋼板では、引張り強さ343N/mm2以上のものを高張力鋼という。 |
| こ | 高張力座金 | 炭素鋼又は合金鋼に熱処理を施したもの及び高張力鋼板を用いた平座金。硬さは350~500HV程度のものが多い。 |
| こ | 工程能力 | 安定した工程において合理的に達成可能な能力の限界。 |
| こ | 工程能力指数 | 公差を工程能力の6σ(シグマ)で割った値。 |
| こ | 工程表 | 作業の手順に従って、作業の名称、内容及び使用機械を示した図表。 |
| こ | 降伏 | 鋼における塑性変形過程で応力が増加することなく歪が増加する現象。 |
| こ | 降伏応力 |
力の増加が一切ないにもかかわらず試験中塑性変形が生じるときの応力。
|
| こ | 降伏伸び |
降伏時に観察される伸び量。 |
| こ | 降伏比 |
引張強さに対する降伏点または耐力の割合。 |
| こ | 降伏点 | 応力の増加を伴わずに歪が増加するときの応力。 |
| こ | 降伏点測定試験 | 金属材料の引張試験において荷重が増加せず急激に伸び始めるときの応力によって降伏点とする。 |
| こ | 降伏点の引張強さ比 | 引張強さに対する降伏点または耐力との割合。 |
| こ | コーティング耐久試験 |
コーティングの耐久性を調べる試験で、一般的には暴露試験、耐候性試験、塩水噴霧試験などの耐食性試験や密着性試験などがある。
|
| こ | コーナープレス |
重ね板ばねのばね板のセンターボルト穴周囲に、疲れ強さの向上を目的として行う鋭角除去又は圧縮残留応力を付与するためのプレス加工。 |
| こ | 高分子材ばね |
天然高分子材、合成高分子材を用いたばね。 |
| こ | 高分子ばね | 高分子材料(天然ゴム、各種合成ゴム、アクリル系樹脂)を用いたばね。単に樹脂ばねという場合もある。 |
| こ | コード巻戻し用ばね | コードを収納するとき、巻戻しするばね。 |
| こ | 互換性 | 部品相互がお互いに交換できること。 |
| こ | 誤差限界 | 推定した総合誤差の限界の値。 |
| こ | 故障解析 |
製品の故障原因、発生率及び故障の影響を検討し、是正処置を決定するための系統的な調査・研究。
機械システムの不具合要因を発見して分析すること。 |
| こ | 故障までの平均時間 | 最初の故障が生じるまでの平均時間で表す機器信頼性の指標。 |
| こ | 故障率 | ある時点まで故障なしで運転してきた機器が次の単位時間に故障を起こす確率。 |
| こ | コッタ | 機械を固定するためにテーパ穴に打ち込まれる楔状の金具。 |
| こ | コッタ接手 | クレビスとトングをコッタで連結する接手。 |
| こ | コッタピン | コッタの抜け止め用のピン。 |
| こ | 固定腕長さ | トーションバーにモーメントを与える腕の長さ。 |
| こ | こば | 板ばねの平鋼の側部の総称。 |
| こ | 子ばね | 親子重ね板ばねにおいて、荷重が増加した後に補助的に働くばね。 |
| こ | コバルト合金ばね | 高温強度、耐酸化性、耐食性に優れたコバルト基超合金を用いたばね。 |
| こ | ゴムばね | ゴムの弾性力を利用するばねの総称。 |
| こ | ゴムばね併用重ね板ばね | 一般的な重ね板ばねのセンターピン付近に柱状のゴムばねを用いて、制動時に生じるワインドアップ変形をゴムばねに負担させる形式の重ね板ばね。 |
| こ | ゴムマウントタイプ | バースタビライザー目玉部形状の一種で、ゴムブッシュで目玉を挟み固定する形式。 |
| こ | 固有振動 | 物体の振動において、特に外力を働かせなくても振動し続けるような振動。自由振動ともいう。 |
| こ | 固有振動数 | 振動系の自由振動の振動数又はばね単体が自由振動するときの振動数。 |
| こ | 固溶化熱処理 | 鋼の合金成分が固溶体化する温度以上に加熱保持した後、急冷してその合金成分が析出するのを阻止する操作。 |
| こ | 固溶体 | 2種以上の元素によって形成される均一な固体の結晶質の相。 |
| こ | コルゲート式メッシュスプリング | 小径の鋼線を編んだ金網に波形をつけて圧縮成形したばね。 |
| こ | コレット | 旋盤のような機械の先端に取り付けられ、工具や加工物を保持するために用いられる円錐状ですり割りを設けたスリーブ状金具。 |
| こ | ころ軸受 | 外リングと内リングの間に配置された並行ローラまたはテーパローラからなる軸受。 |
| こ | コンカレント工学 | 製品のライフサイクル全体を考えて、これに関連する工程の統合化と製品の設計を同時に進める技術。 |
| こ | こん形状 |
ショットピーニング加工のショットの圧痕形状のことで痕の周囲が盛り上がる場合と単に凹部を示す場合とがある。
|
| こ | コントロールスプリング | 自動車ブレーキ部品のひとつであるプロポーショニングバルブ(インレット液圧に対し、アウトレット液圧を一定の比率で減圧するバルブ)の作動液圧を設定するばね。 |
| こ | コンピューター数値制御 | 工具の位置を表す数値情報がコンピューターから与えられる制御システム。 |
| こ | コンピューター制御システム | コンピューターが入力側と出力側の双方に信号を与えて制御を行うフィードバック制御システム。 |
| こ | コンピューター統合生産 | 生産企業が持つエンジニアリング、生産、市場開発及びこれらの支援システム機能がコンピューターによって統合的に運用される生産システム。 |
| こ | コンベヤー式加熱炉 |
加熱する品物をベルトコンベヤによって移動搬送する構造の加熱炉。
|
>YouTubeチャンネル【ばねの総合メーカー「フセハツ工業」】動画配信中です!
>新YouTubeチャンネル【フセハツ工業のばね作りチャンネル】新着製造動画、更新中です!
■ばね用語に関連する項目
プロバスケットボールチーム「大阪エヴェッサ」の公式スポンサーになりました!
>ブログ「ばねとくらす」【プロバスケットボールチームの公式スポンサーになりました】
監修者
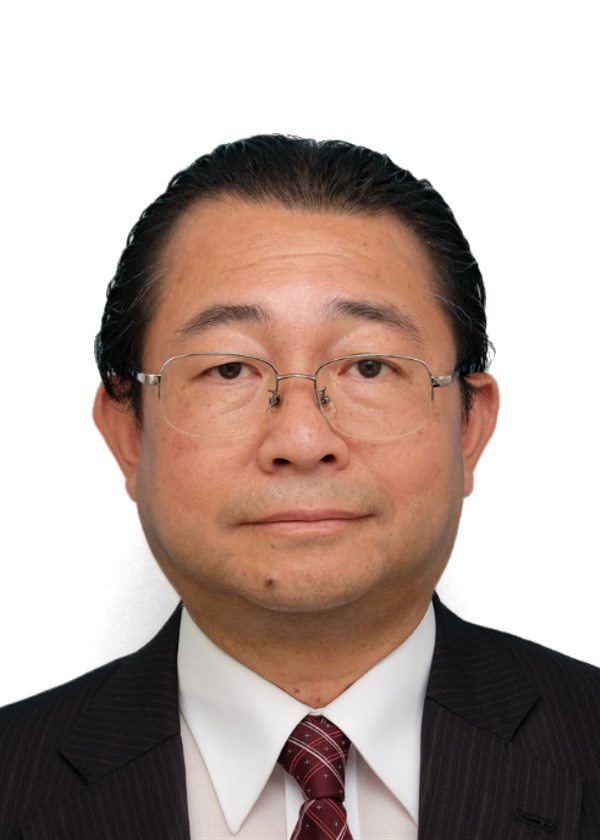
フセハツ工業株式会社
代表取締役社長
吉村篤
- 一般社団法人 日本ばね工業会 会員
- 日本ばね学会 会員
- 公益社団法人 大阪府工業協会 評議員
- 東大阪市工業協会 理事
- 東大阪商工会議所 議員
- 特定非営利法人 新共創産業技術支援機構(ITAC)理事
- 一般社団法人 大阪溶接協会 会員
- 一般社団法人 布施交通安全自動車協会 理事
メールアドレスはこちら

  |


〒577-0046 東大阪市西堤本通西1丁目3-43
TEL:06-6789-5531(代)/ FAX:06-6789-5536
Copyright © FUSEHATSU KOGYO CO.,LTD. All rights reserved.